
COLUMN
コラム
生産ラインの工程間搬送を最適化するには?搬送・保管・バッファの役割と改善方法を解説
INDEX
加工機や組立ロボット、検査装置などを自動化しても、「思ったほど生産性が上がらない」「工程間に仕掛品が滞留する」といった課題が残ることがあります。
その原因の一つとして考えられるのが、工程間の搬送・保管・供給の仕組みです。
高性能な自動設備を導入しても、前工程からワークが届かなかったり、後工程が詰まっていたりすれば、設備本来の能力を十分に発揮できません。
生産ライン全体の効率を高めるためには、加工・組立・検査などの主工程だけでなく、その間にある搬送・保管・バッファまで含めて「モノの流れ」を最適化することが重要です。
本記事では、工程間搬送の役割や、搬送・保管・バッファによって解決できる課題、工程間物流の最適化を進めるためのポイントについて解説します。
なお、生産ライン自動化の基本的な考え方やメリット・デメリットについては、関連記事「生産ラインの自動化とは?目的・メリット・デメリットと導入の進め方を解説」で紹介しています。
自動機械をフル稼働させるには「工程間」の最適化が欠かせない
加工機や組立機を高性能化・自動化しても、その前後工程とのバランスが取れていなければ、ライン全体の生産性は高まりません。
たとえば、A工程では1分間に10個を処理できる一方、次のB工程では1分間に5個しか処理できないとします。この場合、A工程から送り出されたワークがB工程の手前に次々と溜まり、仕掛品が滞留してしまいます。
反対に、前工程からの供給が遅ければ、高性能な自動機がワークを待つ時間が増えます。設備そのものには処理能力があっても、材料や部品が届かなければ稼働できず、結果として設備稼働率が下がってしまいます。
そこで重要になるのが、工程間の「モノの流れ」です。
工程間搬送は、単にA地点からB地点へワークを運ぶだけではありません。
- 必要なものを流す
- 後工程の状況に応じて止める
- 一時的に溜める
- 必要なタイミングで次工程へ供給する
こうした機能を持たせることで、処理能力の異なる設備同士をつなぎ、ライン全体を安定して稼働させやすくなります。
主工程の自動化と工程間の最適化をセットで考えることが、生産設備の能力を引き出すポイントです。
搬送・保管・バッファが生産ラインにもたらす付加価値
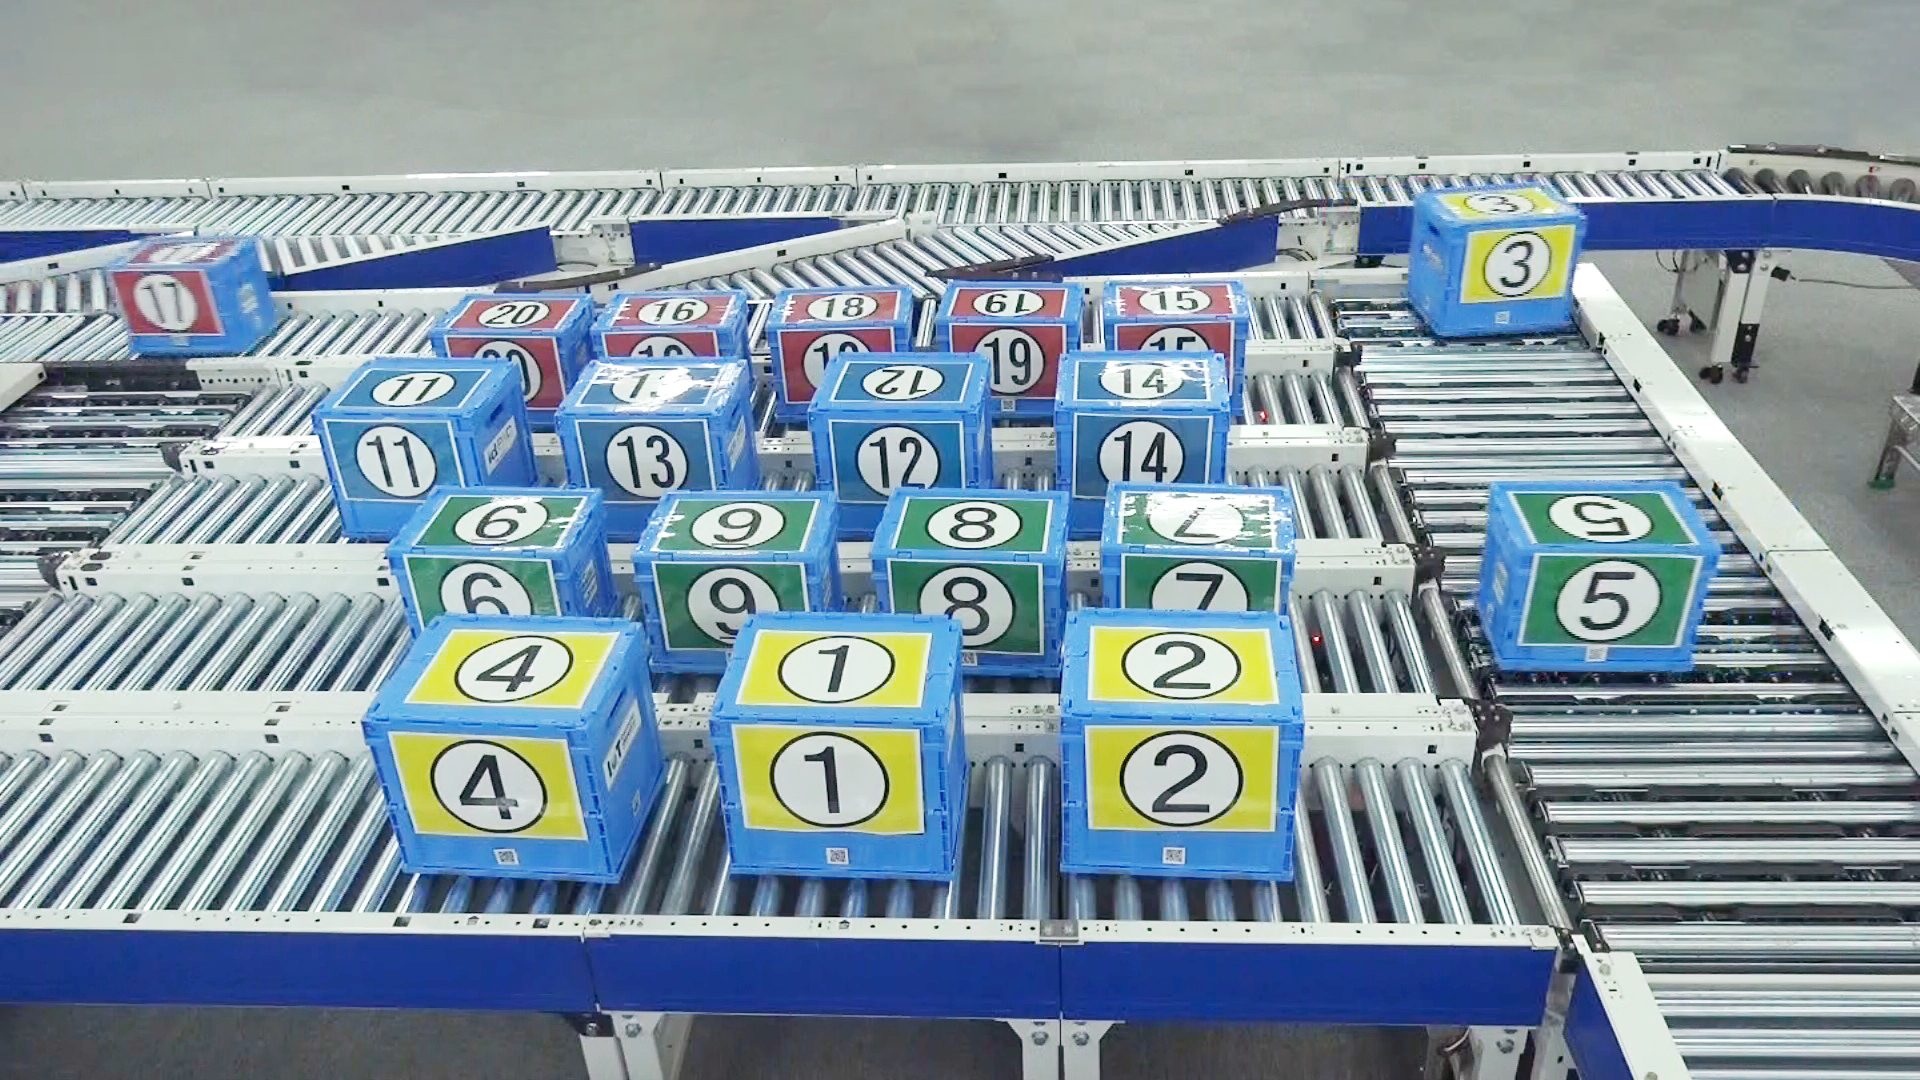
生産ラインにおける搬送・保管・バッファは、「製品を加工しない工程」であるため、改善の優先順位が下がりがちです。しかし、ライン全体を安定稼働させるという視点では、大きな役割を持っています。
工程ごとの処理能力の差を吸収できる
生産ラインでは、すべての工程が同じ速度で処理できるとは限りません。
前工程が速く、後工程が遅い場合には、工程間に一時保管できるスペースや仕組みを設けることで、すぐにライン全体を止めずに済みます。
バッファやストレージを適切に配置することで、一時的な処理能力の差や稼働状況の変動を吸収し、設備停止のリスクを抑えやすくなります。
ただし、バッファを設けるだけで後工程の処理能力そのものが高まるわけではありません。滞留量や供給タイミングを適切に管理することが重要です。
必要なタイミングでワークを供給できる
加工機や組立機は、必要な部品やワークが適切なタイミングで届いてこそ連続稼働できます。
工程間搬送を自動化し、設備の稼働状況に合わせてワークを供給できるようにすることで、「材料待ち」「部品待ち」といった待機時間の削減につながります。
後工程の詰まりによるライン停止を防ぎやすい
後工程で一時的な停止や処理遅れが発生した場合、前工程からワークを送り続けると、滞留や衝突などの問題が起こりやすくなります。
搬送設備に「止める」「溜める」といった機能を持たせることで、後工程の状況に合わせてワークを一時保管し、ライン全体への影響を抑えやすくなります。
伊東電機のMDR(モータ内蔵ローラ)式マテハンを活用する際も、単純に「AからBへ運ぶ設備」として考えるのではなく、生産設備を安定して稼働させるための工程間物流として設計することが重要です。
工程間搬送の最適化で解決できる主な課題
工程間搬送の自動化を検討する際は、「何を自動化するか」だけでなく、「どの課題を解決したいのか」を整理することが大切です。
代表的な課題として、以下が挙げられます。
加工・組立設備の待ち時間や停止時間
前工程からワークが届かない、後工程が詰まっているといった理由で設備が停止している場合、工程間の流れを見直すことで稼働率向上につながる可能性があります。
工程間の仕掛品の滞留
工程ごとの処理能力に差があると、仕掛品が特定の場所に集中します。搬送とバッファを組み合わせ、流量を調整することで、滞留による影響を抑えやすくなります。
人による台車搬送・中継作業
工程間を人が台車で何度も往復している現場では、搬送の自動化によって移動作業を削減できる可能性があります。人手不足への対応や、省人化を考えるうえでも見直しやすいポイントです。
部品供給の遅れやタイミングのばらつき
必要な部品が予定どおり届かないことで、設備が待機してしまうケースもあります。必要なものを必要なタイミングで供給できる仕組みにすることで、安定した生産につながります。
工程ごとの能力差による生産性低下
一部の設備だけを高性能化しても、前後工程が追いつかなければライン全体の処理能力は上がりません。設備単体ではなく、工程同士のつながりを見てボトルネックを把握する必要があります。
作業者の移動・運搬負担
重量物の移動や長距離の搬送を人が担っている場合、身体的な負担も大きくなります。搬送工程の自動化は、作業負担や安全リスクの軽減という面でも検討できます。
工程間搬送の最適化はどこから始めるべきか?
工程間搬送を改善するには、まず現在の生産ラインにおける「モノの流れ」を把握することが重要です。
加工・組立・検査などの主工程と、その前後の搬送経路、ワークの保管場所、供給方法などを整理しましょう。
特に、すでに主工程を自動化しているにもかかわらず生産性が伸びていない場合は、次のような点をチェックしてみてください。
- 加工機や組立機がワーク待ちで停止していないか
- 工程間に仕掛品が溜まっていないか
- 人が台車で何度も運んでいないか
- 部品供給のタイミングにばらつきがないか
- 後工程の停止によって前工程まで止まっていないか
- 人が「運ぶ・待つ・溜める」作業に時間を使っていないか
また、課題を具体的に把握するためには、以下の指標も確認するとよいでしょう。
- 各工程のタクトタイム
- 設備稼働率
- 工程間の仕掛品量
- 設備の待ち時間
- 人による搬送回数
- 搬送にかかっている時間
設備単体の処理能力だけでなく、どこでモノが止まり、どの工程で待ち時間が発生しているのかを把握することが、改善の第一歩です。
すべてを一度に自動化する必要はありません。効果が大きい箇所やボトルネックになっている箇所から段階的に改善することで、現場への影響や投資リスクを抑えながら進めやすくなります。
工程間搬送の最適化は伊東電機にご相談ください
加工・組立・検査などの主工程を自動化していても、前後の搬送や仕掛品の滞留、工程間の待ち時間がボトルネックになることがあります。
生産ライン全体の生産性を高めるためには、主工程だけでなく、搬送・保管・バッファ・供給といった工程間物流まで含めて見直すことが重要です。
「設備は自動化しているのに生産性が上がらない」
「工程間でモノが滞留している」
「人による搬送作業が多い」
「前後工程の待ち時間を減らしたい」
このような課題をお持ちの方は、ぜひ伊東電機にご相談ください。
伊東電機では、MDR式マテハンを活用し、生産設備と生産設備の「間」をつなぐ搬送・保管・供給の最適化を支援しています。
現場の状況や課題を確認しながら、生産ライン全体の効率化・安定稼働に向けたソリューションをご提案します。
関連記事